Wie MDO-PE und Rezyklat die Folienverarbeitung verändern
von Ansgar Wessendorf,
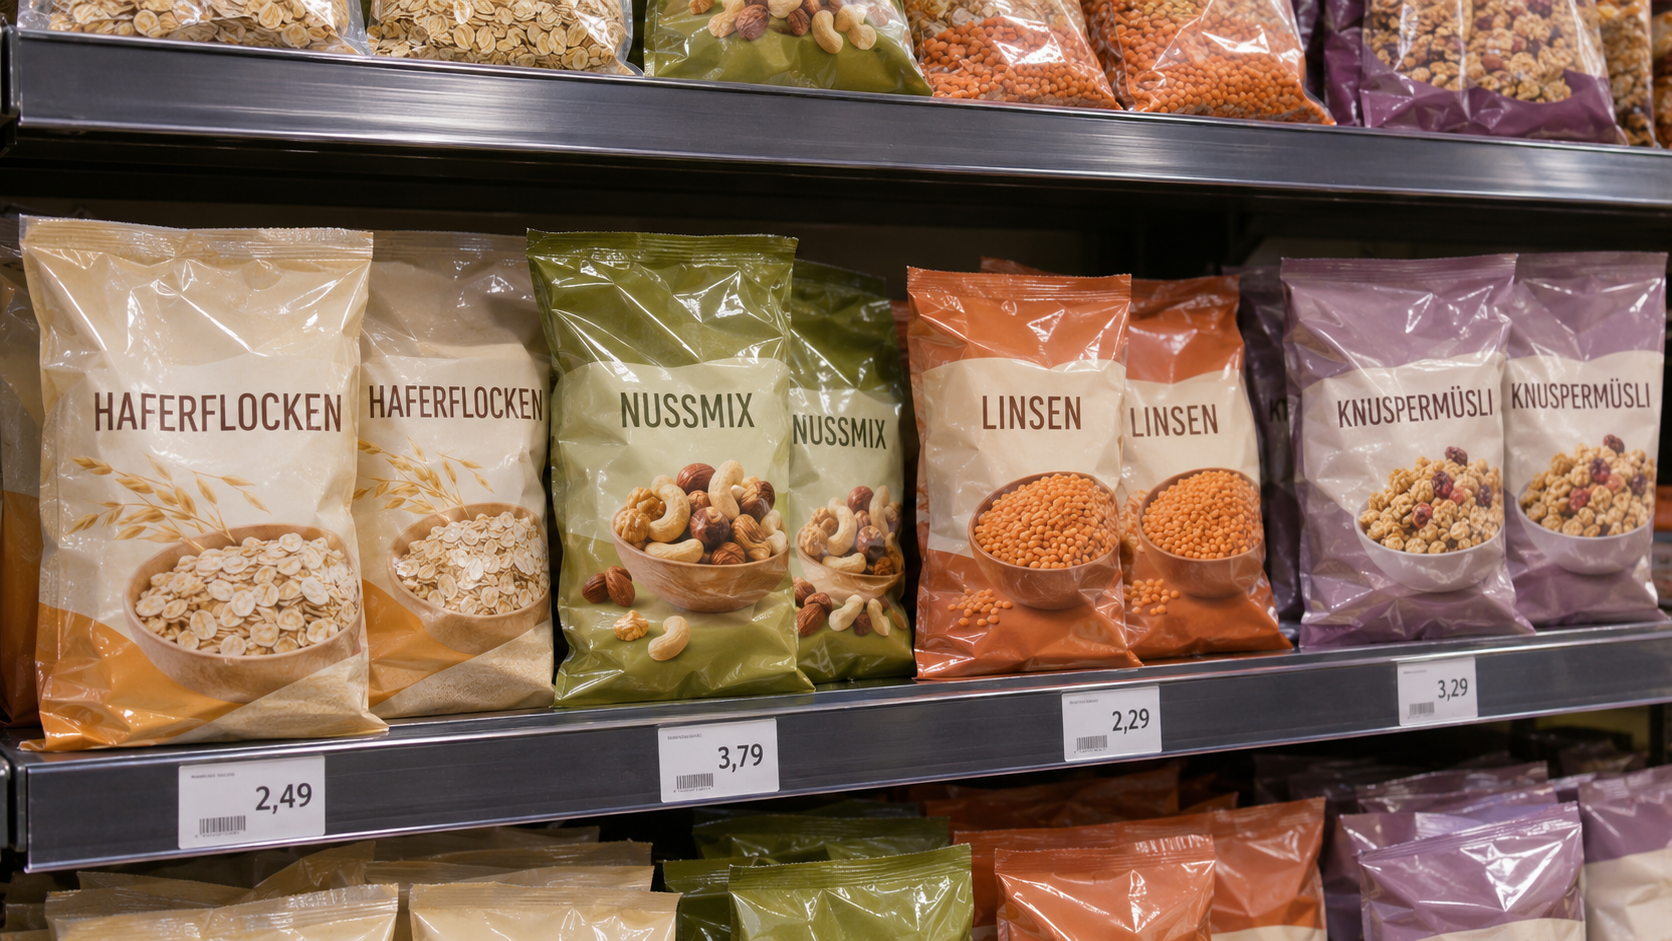
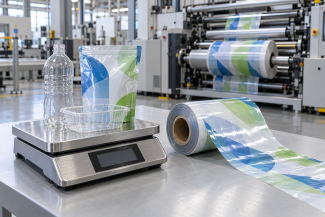
Flexible Beutel für Haferflocken, Nüsse und Linsen im Supermarktregal. Bei solchen Verpackungen kann längsgerecktes Polyethylen (MDO-PE) als bedruckbare Außenschicht eines recyclinggerecht ausgelegten PE-Verbunds dienen
(KI-generiertes Symbolbild)
Längsgerecktes Polyethylen kann in flexiblen Monomaterialverpackungen als Druckträger dienen. Post-Consumer-Rezyklat wiederum bringt gebrauchten Kunststoff zurück in die Folienproduktion. Beide Ansätze stellen unterschiedliche Anforderungen an die Extrusion. Ob sich eine Folie für die Serienproduktion eignet, zeigt sich auch beim Bedrucken und bei der Beutelherstellung.
Die EU-Verpackungsverordnung (PPWR) regelt die Recyclingfähigkeit von Verpackungen und sieht für Kunststoffverpackungen je nach Kategorie Mindestanteile an Rezyklat aus Verbraucherabfällen vor. Für die Folienentwicklung ergeben sich daraus zwei Aufgaben. Zum einen geht es um einen Verpackungsaufbau, der mit dem vorgesehenen Recyclingstrom verträglich ist. Zum anderen muss die Folie trotz Rezyklatanteil die Anforderungen der jeweiligen Anwendung erfüllen.
Anzeige
MDO-PE als Druckträger im Monomaterialverbund
Bei der Machine Direction Orientation (MDO) wird eine erwärmte Polyethylenfolie zwischen Walzen mit unterschiedlichen Umfangsgeschwindigkeiten in Maschinenrichtung gereckt. Über Reckverhältnis und Temperatur lassen sich Eigenschaften wie die Steifigkeit in Längsrichtung beeinflussen. In einem PE-basierten Verbund kann die gereckte Außenfolie als Druckträger dienen, während eine zweite PE-Folie die Siegelfunktion übernimmt. Für die Beurteilung der Recyclingfähigkeit zählt der gesamte Verpackungsaufbau einschließlich Druckfarben, Kaschierklebstoffen und gegebenenfalls Barriereschichten.
Beim Recken kann sich die Folienbahn in Querrichtung verengen. Dieser Effekt wird als Neck-in bezeichnet. Verdickte Randzonen können zusätzlichen Beschnitt erfordern und damit die nutzbare Bahnbreite verringern. Für die Weiterverarbeitung kommt es zudem auf ein gleichmäßiges Dickenprofil, eine gute Planlage und sauber gewickelte Rollen an. Diese Merkmale beeinflussen, wie stabil sich die Bahn durch die Druckmaschine führen lässt.
PCR-Qualität kann von Charge zu Charge schwanken
Bei Post-Consumer-Rezyklat (PCR) steht die Beschaffenheit des Ausgangsmaterials im Vordergrund. Je nach Herkunft und Aufbereitung können sich die Chargen im Fließverhalten und im Gehalt an Fremdstoffen unterscheiden. In der fertigen Folie können sich solche Unterschiede durch sichtbare Einschlüsse, schwankende mechanische Eigenschaften oder ein verändertes Siegelverhalten bemerkbar machen.
Die Extrusion muss deshalb auf das eingesetzte Rezyklat und die Zielspezifikation der Folie abgestimmt werden. Die Auslegung der Extruderschnecke beeinflusst, wie die Schmelze gemischt und geschert wird. Mit der Schmelzefiltration lassen sich feste Verunreinigungen zurückhalten. Welche Filterfeinheit sinnvoll ist, hängt unter anderem von der Größe der Fremdpartikel und der angestrebten Foliendicke ab.
Der nutzbare Ausstoß entscheidet mit
Ob Blas- oder Gießfolienextrusion für eine Anwendung geeignet ist, hängt vom gewünschten Eigenschaftsprofil der Folie und den Anforderungen der Weiterverarbeitung ab. Für die wirtschaftliche Bewertung zählt, wie viel spezifikationsgerechte Folie nach Randbeschnitt und Ausschuss übrig bleibt. Bei einem bedruckten Beutel gehören deshalb auch die Registerhaltigkeit im Druck und die Festigkeit der Siegelnähte in die Bewertung. Erst über diese Prozessschritte lässt sich beurteilen, welcher Ausstoß im Serienbetrieb tatsächlich nutzbar ist.
Den Webtext habe ich auf die Produktionspraxis zugeschnitten. Für die im Interview gezeigten Messeanwendungen fehlen Angaben zu Ausschuss, Ausstoß und Kosten, anhand derer sich ihre Wirtschaftlichkeit beurteilen ließe.